- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Kokie paslėpti metalurginiai trūkumai mažina šaltai valcuotų, dilimui atsparių besiūlių vamzdžių tarnavimo laiką?
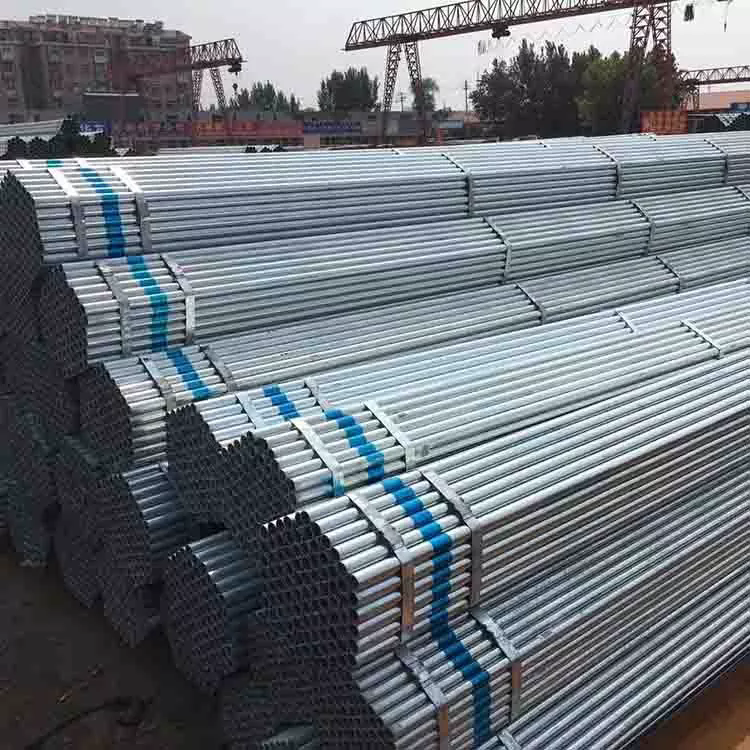
Kuriama Xinlida gamybos sistemaDėvėjimui atsparus šaltai valcuotas besiūlis plieninis vamzdisapie visos grandinės metalurgijos priežiūrą, standartizuotą neardomąjį vertinimą ir su projektu suderintą EN10204-3.1 dokumentaciją, sprendžiant šias lengvai nepastebėtas metalurgijos akląsias vietas tarpvalstybinio sunkiosios pramonės kapitalo projektų pristatymui.
1. Lydymosi fazės įtraukimo kontrolė sumažina ciklinės abrazyvinės apkrovos sukeltą požeminį sluoksniuotumą
Standartinis vizualinis patikrinimas negali atskleisti mikroskopinių nemetalinių intarpų, įstrigusių vamzdžio sienelių skerspjūviuose. Žemos kokybės ruošinių žaliavoje yra susikaupusių šlako priemaišų, paveldėtų atliekant plieno lydymo operacijas. Esant pakartotiniam abrazyvinių dalelių šveitimui ir cikliniam mechaniniam įtempimui, būdingam kasybos srutų cirkuliacijai, šios įtraukimo grupės tampa vidiniais įtrūkimų pradžios taškais. Per veikimo ciklus mikro įtrūkimai plečiasi link vidinių ir išorinių paviršių, sukeldami netikėtą vamzdžio sienelių atsisluoksniavimą ir ankstyvą nuotėkį dar gerokai anksčiau nei pasiekiami teoriniai nusidėvėjimo trukmės tikslai. „Xinlida“ atlieka išlydyto plieno rafinavimo ir minkšto argono pūtimo procedūras prieš ruošinių liejimą, kad sumažintų kenksmingų intarpų. Automatinis viso kūno ultragarsinis bandymas pagal ISO10893-8 užfiksuoja požeminius netolygumus prieš vamzdžiams išeinant iš gamybos linijų, todėl sumažėja abrazyvinės terpės proceso kilpų lauko delaminacijos incidentų tikimybė.
2. Reguliuojama terminio apdorojimo atmosfera riboja paviršiaus dekarbonizaciją, o tai sumažina atsparumą dilimui
Nekontroliuojama krosnies atmosfera atkaitinimo ir tarpinio valcavimo metu sukuria dekarbonizuoto paviršiaus zonas. Anglies nuostoliai ant vidinių arba išorinių sienų paviršių sumažina vietinį kietumą, todėl susidaro minkšti sluoksniai, pažeidžiami greitos abrazyvinės erozijos. Nors birių bazinių medžiagų chemija atitinka specifikacijas, dekarbonizuoti paviršiai greitai nusidėvi veikiant srutoms, o tai drastiškai sutrumpina eksploatavimo laiką realiame pasaulyje, nepaisant teisingo vardinio plieno kokybės pasirinkimo. Daugelis tiekėjų praneša tik apie masinio mėginio cheminę analizę, nematuodami paviršiaus anglies gradiento. „Xinlida“ valdo krosnies deguonies ir drėgmės parametrus kiekvienam terminio apdorojimo ciklui ir atlieka metalografinio skerspjūvio mėginių ėmimą, kad patikrintų, ar dekarbonizacijos sluoksnio gylis neviršija projekte nustatytų ribų. Išsaugotas paviršiaus kietumas užtikrina pastovų nusidėvėjimui atsparų vamzdžių elgesį, veikiamą pramoninės terpės srautų, kuriuose yra dalelių.
3. Reguliuojamas šalčio mažinimo koeficientas leidžia išvengti netolygaus liekamojo įtempio pasiskirstymo vamzdžio sienelės dalyse
Pernelyg agresyvus vieno praėjimo šalto valcavimo mažinimas sukuria netolygius liekamųjų įtempių gradientus per vamzdžio sienelės storį. Po valcavimo įtempių mažinimo atkaitinimas, atliktas esant nepakankamai temperatūrai, nesugeba homogenizuoti šių susidariusių įtempių. Kai lauko priežiūra sukelia temperatūros svyravimus ir abrazyvinę apkrovą, liekamojo įtempio superpozicija pagreitina įtrūkimų plitimą. Atsitiktinis priešlaikinis įtrūkimas gali atsirasti net ir tada, kai darbo parametrai gerokai mažesni už vardinio projektinio slėgio ribas. „Xinlida“ suskaido visišką šalčio deformaciją į kelis kartus kontroliuojamus mažinimo etapus, suporuojamus su kalibruotais įtampos mažinimo terminiais ciklais. Liekamojo įtempio atranka patvirtina sienos pjūvio įtempių pasiskirstymą, užkertant kelią įtempiams netikėtiems įtrūkimams esant didelėms ciklinėms apkrovoms.
4. Atsekamas šilumos skaičiaus valdymas išsaugo metalurgijos audito pėdsakus, kad būtų galima priimti EPC vietą
Sunkiosios pramonės EPC konkurso reikalavimai reikalauja griežto šilumos skaičiaus atsekamumo, susieto su EN10204-3.1 gamyklos bandymo sertifikato dokumentais. Sumaišius vamzdžių segmentus, atsirandančius dėl skirtingo plieno lydymosi karščio pjovimo ir perpakavimo metu, atsekamumo grandinė nutrūksta. Bendrieji „tipinės vertės“ sertifikatai negali pakeisti šilumai būdingų išmatuotų cheminių ir mechaninių duomenų, todėl jie bus atmesti per trečiosios šalies vietos priėmimo auditą. Ant kiekvienos Xinlida gamybos partijos išlaikomas aiškus šilumos žymėjimas ant vamzdžių korpusų, o MTC ataskaitose pateikiamos faktinės išmatuotos vertės, o ne tipiniai diapazonai. Kartu su siuntomis pateikiamos išsamios atsekamos dokumentacijos anglų kalba, padedančios EPC rangovams patenkinti projekto kokybės užtikrinimo ir kokybės kontrolės pateikimo reikalavimus be papildomų trečiosios šalies metalurgijos mėginių bandymo išlaidų.
5. ASTMG65 suderintas nusidėvėjimo modeliavimo mėginių ėmimas patvirtina realaus abrazyvinės medžiagos patvarumą
Daugelis tiekėjų nurodo tik plieno kokybės specifikacijų lapus kaip atsparumo dilimui įrodymą, neatlikdami su pritaikymu susijusio abrazyvinio nusidėvėjimo laboratorinio vertinimo. Vien tik kietumo rodmenys ne visiškai nuspėja medžiagos praradimo laipsnio dalelių šveitimo srutos sąlygomis. Du vienodo kietumo vamzdžiai gali užtikrinti labai skirtingą dėvėjimąsi lauke dėl grūdėtumo struktūros ir karbido dispersijos skirtumų. „Xinlida“ periodiškai atlieka ASTMG65 sauso smėlio gumos ratų dilimo mėginių ėmimą dilimui atsparių vamzdžių siuntoms. Išmatuoti svorio netekimo duomenys kiekybiškai įvertina abrazyvinio nusidėvėjimo patvarumą, todėl EPC inžinieriai gauna apčiuopiamus laboratorijoje gautus etaloninius duomenis, kai jie apskaičiuoja kasybos ir cemento transportavimo grandinių komponentų keitimo ciklus.
6. Konkrečiam projektui skirtos pjovimo ir ženklinimo gairės išlaiko atsekamumą po antrinės gamybos
Lauko dirbtuvės ilgus besiūlius vamzdžius dažnai supjausto į trumpesnius ritės segmentus. Neturint standartizuotų perdavimo žymėjimo procedūrų, pradiniai šilumos identifikatoriai pasimeta, todėl kiekvieno iškirpto gabalo medžiagos atsekamumas sutrinka. Vėlesnis įrangos gedimo pagrindinės priežasties tyrimas tampa neįmanomas, nes sugedusių segmentų nebegalima susieti su pradiniais lydalo partijos įrašais. „Xinlida“ pateikia aiškias perdavimo žymėjimo rekomendacijas kiekvienos siuntos techninių duomenų pakete, nurodydama gamintojams, kaip atkartoti šilumos skaičiaus identifikatorius kiekviename iškirptame posegmente. Tai išsaugo visišką atsekamumą atliekant antrinio pjovimo operacijas ir palaiko sunkiosios pramonės įrenginių gedimų analizės darbo eigą po eksploatacijos.